


Sanft
Sanft
Sanft
Sanft
Sanft
Sanft
Sanft
Sanft
Sanft
Das Formen von Plexiglas ist eine Wärmeformung – und die Materialauswahl steht an erster Stelle
Plexiglas, der gebräuchliche Name für PMMA-Acrylplatten, ist ein Thermoplast, der beim Erhitzen biegsam wird und nach dem Abkühlen seine neue Form behält. Diese Eigenschaft macht es zu einem der tolerantesten Materialien für praktische Formungsprojekte, von Motorrad-Windschutzscheiben und Ausstellungsständern bis hin zu kundenspezifischen Lichtdiffusoren und Maschinenschutzvorrichtungen. Das Formverfahren selbst ist nicht kompliziert: Die Platte erhitzen, über einer Form formen und abkühlen lassen. Der Teil, der die meisten Fehler verursacht, ist die Wahl des falschen Materials oder das Überschreiten der Temperatur außerhalb des sicheren Fensters. Bevor Sie also zu einer Heißluftpistole greifen, überlegen Sie, welche Art von Acryl Sie tatsächlich benötigen. Typische Teile sind Verkaufsdisplays, Maschinenspritzschutz, Lampenabdeckungen und Schutzfenster – alles Formen, die als flache Bleche beginnen und ihre Geometrie durch Hitze erhalten.
Bei jedem Formteilprojekt ist die Unterscheidung zwischen gegossenem und extrudiertem Produkt wichtiger als die Marke. Gegossenes Acryl bietet eine etwas bessere optische Klarheit und chemische Beständigkeit, extrudierte Platten haben jedoch in der Regel eine gleichmäßigere Dicke und erweichen gleichmäßiger, wodurch sie sich leichter biegen und formen lassen. Wenn Sie ein einzelnes gebogenes Panel oder einen Prototyp eines Gehäuses bauen, beginnen Sie mit einem Transparente extrudierte PMMA-Platte in optischer Qualität ; Es sorgt für ein stabiles Umformverhalten und eine saubere Oberfläche. Für einen tieferen Vergleich der beiden Produktionswege, unsere PMMA-Materialratgeber deckt die Eigenschaften ab, die Sie vor der Bestellung prüfen müssen.
 Transparente, extrudierte PMMA-Leuchte mit hoher Helligkeit und breitem Anwendungsbereich in optischer Qualität G Sanft ist eine transparente, extrudierte Lichtleiterplatte aus PMMA mit hoher Helligkeit und breitem Anwendungsbereich in optischer Qualität, Lieferanten und Hersteller, Großhandel ... Produkt anzeigen →
Temperaturbereiche, die für Acryl tatsächlich wichtig sind
Acryl schmilzt nicht plötzlich wie Eiscreme; es durchläuft eine Erweichungsstufe. Unter etwa 100 °C ist es immer noch glasig und wird reißen oder Haarrisse bekommen, wenn es in eine Biegung gezwungen wird. Das praktische Formfenster liegt zwischen 150 °C und 180 °C (ca. 300 bis 355 °F). Innerhalb dieses Bereichs kann das Blech gebogen, drapiert oder vakuumgeformt werden, ohne dass die Oberflächenqualität verloren geht. Oberhalb von 190 °C treten Blasen und Weißfärbung auf, da sich das Material zu zersetzen beginnt. Verschiedene Anbieter geben leicht unterschiedliche Zahlen an, aber das Prinzip ist dasselbe: In der Mitte des Fensters formen und die Hitze gleichmäßig halten.
Das Formfenster in der Praxis
Halten Sie das Blech lange genug auf der Zieltemperatur, damit die Hitze die gesamte Dicke durchdringen kann, und arbeiten Sie dann schnell, solange es noch biegsam ist. Ein Infrarot-Thermometer macht Schluss mit dem Rätselraten: Richten Sie es auf die Blechoberfläche und warten Sie, bis der Messwert im Formfenster liegt, bevor Sie mit dem Biegen beginnen. Eine Oberfläche, die fertig aussieht, ist nicht dasselbe wie ein durchgeheiztes Blech, und hier gehen die meisten Hobbyversuche schief.
Warum Dicke die Mathematik verändert
Dickeres Material speichert mehr Wärme und benötigt mehr Zeit, um die Umformtemperatur zu erreichen. Eine 2-mm-Platte kann in wenigen Minuten fertig sein, während eine 6-mm-Platte mehrere Minuten gleichmäßiges Erhitzen benötigen kann. Durch das Zerkleinern eines dicken Blechs entsteht eine weiche Oberfläche und ein noch steifer Kern – das Ergebnis ist eine gebogene Kante mit Spannungsrissen. Die gleiche Logik gilt für Heizbänder: Erhöhen Sie die Aufheizzeit mit der Dicke und prüfen Sie, ob die erweichte Zone breit genug für den benötigten Biegeradius ist.
| Zustand | Temperatur | Was passiert |
|---|---|---|
| Glasübergang | ~105 °C | Das Blech wird weicher, widersteht aber immer noch dem Biegen |
| Formfenster | 150–180 °C | Ideales Sortiment zum Biegen, Drapieren und Vakuumformen |
| Überhitzung | Über 190 °C | Blasen, Weißfärbung und bleibende Oberflächenschäden |
Drei zuverlässige Methodeen zum Formen von Plexiglas
Wählen Sie die Methode nach der Form, die Sie benötigen, und nicht nach dem, was beeindruckend aussieht. Scharfe Ecken erfordern eine Leitungsheizung; glatte Kurven erfordern eine vollflächige Erwärmung; Tiefe, wiederholbare Teile erfordern Vakuumformen.
Linienbiegen für scharfe, saubere Ecken
Ein Heizband oder eine fokussierte Heißluftpistole erhitzt einen schmalen Streifen des Blechs. Sobald das Band weicher wird, falten Sie das Blatt im gewünschten Winkel und halten es, bis es abgekühlt ist. Da Acryl nach dem Abkühlen leicht zurückspringt, sollte es um einige Grad überbogen werden; Mit etwas Übung erfahren Sie, wie viel Ihre Blechdicke und Heizkörperbreite erfordern. Die Technik erzeugt scharfe 90-Grad-Ecken, ohne den Rest des Teils zu erhitzen, weshalb sie nach wie vor der Standard für Ausstellungsständer, Lichtabdeckungen und Motorrad-Windschutzscheiben ist.
Faltenbildung für Rundungen und Wölbungen
Um eine gebogene Form zu erhalten, erhitzen Sie das gesamte Blatt in einem Ofen oder unter einer breiten Infrarotquelle und legen Sie es dann über eine Form – einen Holzbock, einen Schaumformer oder sogar eine Küchenschüssel. Schwerkraft und leichter Druck erledigen die Arbeit. Das Blech kühlt sich an die Kontur der Form an und ein Beschnittfräser reinigt die Kanten. Lassen Sie bei tieferen Kurven die Platte vor dem Kontakt unter ihrem Eigengewicht durchhängen; Wenn man es herunterdrückt, während es noch zu kühl ist, entstehen dünne Stellen an den Ecken.
Vakuumformen für komplexe, wiederholbare Teile
Beim Vakuumformen wird ein erhitztes Blech mithilfe von atmosphärischem Druck auf eine detaillierte Form gezogen, wodurch Rippen, Hinterschneidungen und strukturierte Oberflächen weitaus besser reproduziert werden als beim Handformen. Es ist die Methode hinter Gerätegehäusen, Automobilkomponenten und Schutzabdeckungen – und es ist der Punkt, an dem der Prozess aufhört, ein Hobby zu sein, und anfängt, geeignete Werkzeuge und Temperaturkontrolle zu benötigen. Sobald Sie dieses Stadium erreicht haben, wird die Materialdickentoleranz kritisch; unser Leitfaden zu Kunststoffplatten für Beschilderungen und LED-Anwendungen erklärt, warum sich Acryl mit kontrollierter Stärke weitaus vorhersehbarer verhält als Reste aus Bastelläden.
| Method | Am besten für | Ausrüstung | Typisches Ergebnis |
|---|---|---|---|
| Linienbiegen | Scharfe Winkel, Kisten, Windschutzscheiben | Heizband oder fokussierte Heißluftpistole | Knackige, gerade Kurven |
| Faltenbildung | Gebogene Paneele, Kuppeln, Vordächer | Ofen oder Infrarotheizung plus Form | Glatte zusammengesetzte Kurven |
| Vakuumformen | Tiefe Teile, Rippen, strukturierte Details | Vakuumformer und Form | Wiederholbare Produktionsteile |
Schritt für Schritt: Drapieren Sie eine Plexiglasplatte über eine Form
Beginnen Sie mit einem sauberen, trockenen Blech und einer Form, die der Formtemperatur standhält. Holz und Hochtemperaturschäume eignen sich gut; Laminate und lackierte Oberflächen können haften bleiben. Vor dem Erhitzen beide Schutzfolien entfernen.
- Schneiden Sie die Acrylglasplatte mit einer Säge oder einem CNC-Fräser grob auf die richtige Größe zu und lassen Sie dabei einen kleinen Rand zum Beschneiden übrig.
- Heizen Sie den Ofen auf 160 °C (320 °F) vor und legen Sie das Blech auf ein flaches, mit Trennpapier ausgelegtes Blech.
- Erhitzen, bis die Platte unter ihrem Eigengewicht durchhängt und sich beim Testen mit einem behandschuhten Finger flexibel anfühlt – normalerweise einige Minuten für 2–4 mm dicke Platten.
- Heben Sie das heiße Blech auf die Form und lassen Sie es über der Kontur liegen, indem Sie es leicht von der Mitte nach außen drücken.
- Halten Sie das Teil, bis es unter etwa 60 °C abgekühlt ist; Zu schnelles Abkühlen führt zu innerer Spannung und später zu Haarrissen.
- Schneiden Sie die Kanten ab und schleifen und polieren Sie dann die Schnittlinie, sofern die Kante sichtbar ist.
Zwei praktische Hinweise: Tragen Sie beim Umgang mit heißem Acryl hitzebeständige Handschuhe und sorgen Sie für Belüftung des Arbeitsbereichs. PMMA setzt beim Erhitzen kleine Mengen Dampf frei; Bei typischen Hobbytemperaturen und kurzen Belichtungszeiten ist das Risiko gering, aber saubere Luft ist eine nicht verhandelbare Gewohnheit.
Fünf Fehler, die die meisten Acrylformarbeiten ruinieren
Die meisten ausgefallenen Teile versagen auf die gleichen fünf Arten. Lernen Sie, sie zu erkennen, bevor Sie ein Blatt verschwenden.
- Überhitzung der Oberfläche, während der Kern kalt bleibt. Die Außenseite bildet Blasen und wird weiß, während die Innenseite noch steif ist, was zu einer schwachen, rissigen Biegung führt.
- Erzwingen einer Biegung unterhalb der Umformtemperatur. Das Ergebnis sind Spannungsrisse – feine weiße Risse, die manchmal erst Tage später an der Biegelinie auftreten.
- Ungleichmäßige Erwärmung über das gesamte Blech. Heiße Stellen verursachen Verformungen und einseitige Kurven, die nach dem Abkühlen des Materials nicht mehr korrigiert werden können.
- Überspringen der Schutzfolie oder Verwendung des falschen Trennmittels. Formmaterialien und Beschichtungen können sich mit dem heißen Acryl verbinden.
- Kühlt zu schnell ab. Durch Schnappkühlung gekühlte Teile sind stärker belastet und neigen beim Beschneiden oder Bohren zu Rissen.
Wenn ein professioneller Hersteller die Werkstatt übertrifft
Das DIY-Formen ist für einen Prototyp oder ein einzelnes Teil sinnvoll. Aber sobald das Teil optische Leistung benötigt – eine Lichtleiterplatte, die das Licht gleichmäßig verteilt, ein Diffusor mit einer bestimmten Trübung oder eine flammhemmende Qualität für eine kommerzielle Armatur – ändern sich die Anforderungen. Eine Platte, die um ein paar Zehntel Millimeter variiert, ist für einen Präsentationsständer akzeptabel und für ein hinterleuchtetes Panel unbrauchbar. Selbst eine gut ausgestattete Werkstatt kann die Chargenkonsistenz, den Gelbwert oder die Flammschutzklasse nicht kontrollieren. Flammhemmende Acrylmaterialien müssen beispielsweise anhand spezifischer Klassifizierungen getestet und dokumentiert werden, und ein nicht dokumentierter Harzaustausch kann die Form, Alterung und Verbrennung eines Teils verändern.
Bei Suzhou Gentle werden auch unsere transparenten Folien von denselben PMMA-Extrusionslinien in optischer Qualität beliefert Produktpalette zum Vakuumformen für Industriekunden gebaut. Wir kontrollieren die Formulierung, Stärke und Oberflächenqualität im eigenen Haus und die Produktion läuft unter einem ISO 9001-Qualitätsmanagementsystem. Das bedeutet, dass wir die richtige Acrylsorte liefern und diese mit dokumentierten Toleranzen zu Abdeckungen, Gehäusen, Diffusoren und Lichtleiterkomponenten verarbeiten können. Wenn Ihr Projekt in Produktion geht, bewerten Sie die Materialoptionen und die Formbarkeit, bevor Sie sich auf einen manuellen Prozess festlegen.
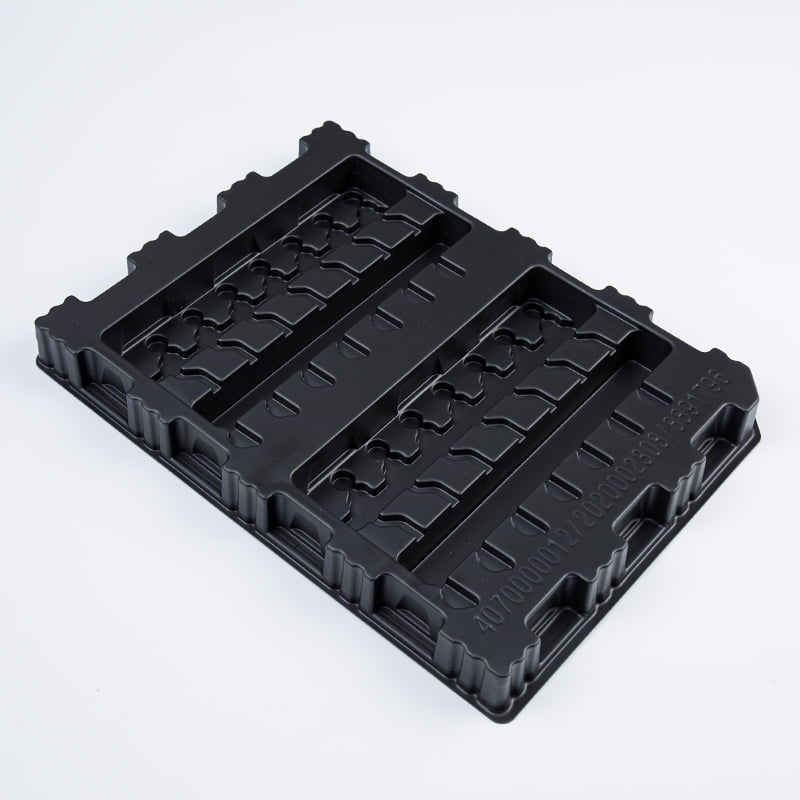 Lieferanten von Vakuumform-Kunststoffplatten, kundenspezifische Vakuumform-Kunststoffprodukte Suzhou Gentle Photoelectric Technology Co., Ltd. unterstützt kundenspezifische Vakuumform-Kunststoffprodukte, Vakuumform-Kunststoffplattenlieferanten und ... Produkt anzeigen →
Das Formen von Plexiglas ist wirklich einfach: Kontrollieren Sie die Temperatur, respektieren Sie die Dicke und wählen Sie ein Material mit gleichbleibenden Eigenschaften. Diese drei Faktoren unterscheiden eine saubere Kurve von einem rissigen, blasigen Ausschuss.


